En rockkrage är inte bara ett vikt tygstycke. Det är en bärande konstruktionskomponent som måste hålla sin form genom år av slitage, upprepad kemtvätt och otaliga vikcykler. Den kragetyp en designer väljer bestämmer vilket mellanfodersystem som stöder det, sömnadssekvensen, trycktoleranserna och plaggets slutliga kostnadsstruktur.
I nästan tre decennier har vår fabrik i Rugao, Kina, producerat vävda och ovävda mellanfoder för rocktillverkare i Europa, Amerika, Sydkorea och Sydostasien. Under den tiden har vårt tekniska team utvärderat tusentals kragkonstruktioner i alla större stilar. Den här guiden destillerar vad vi har lärt oss om de sex huvudsakliga pälskragekategorierna, hur var och en beter sig strukturellt och vilka mellanläggsmaterial som ger den renaste rulllinjen, det fastaste snittet och det mest hållbara formminnet.
Reglerna som följer gäller både för industriell rockproduktion och mindre ateljéarbete. Om du är en plaggingenjör, en kvalitetskontrollansvarig eller en inköpsspecialist som letar efter mellanläggsmaterial som presterar förutsägbart under produktionsförhållanden , informationen nedan hjälper dig att fatta bättre beslut.
Huvudrockskragetyperna i en överblick
Sex kragefamiljer dominerar modern rockdesign. Tabellen nedan jämför dem med fem faktorer som betyder mest i tillverkningen: siluett, strukturell styvhet, vanliga applikationer och riktningen mellanfodret måste arbeta i.
| Krage typ | Siluett | Strukturell nivå | Typiska pälsstilar | Interlining riktning |
|---|---|---|---|---|
| Naggkrage | Avtrappad skåra vid lapelkorsning | Medium | Blazers, trenchcoats, bilrockar | Medelvikt vävd smältbar |
| Peak Lapel | Uppåtriktade kavajspetsar | Hög | Smoking, formella överrockar, dubbelknäppta rockar | Fast canvas eller hår mellanfoder |
| Sjalkrage | Kontinuerlig kurva, ingen nagg | Mjuk rulle | Middagsjackor, mantelrockar, cardiganrockar | Bias-cut mjuk vävd eller nonwoven |
| Mandarinkrage | Stängt vertikalt stativband | Fast kolumn | Minimalistiska kappor, arbetskläder, asiatiskt inspirerade ytterkläder | Fast självbärande nonwoven |
| Konvertibel krage | Bärbar öppen eller stängd | Mångsidig | Casual till semi-formella kappor | Vävd med balanserad stabilitet |
| Polokrage | Kort mjukt band | Avslappnad | Helgkappor, sportjackor | Lätt eller inget mellanfoder |
Dessa klassificeringar har betydelse eftersom interlining-leverantörer kategoriserar produkter efter vikt, vävdensitet, beläggningstyp och styvhet. Att matcha kragefamiljen till den korrekta interlining-specifikationen förhindrar kostsam omarbete under fixering och pressning.
Strukturerade lapelkragar: Notch och Peak
Notch och toppslag är ryggraden i skräddarsydd pälsdesign. Båda har ett slag som viks utåt från bröstet och en krage som sveper runt nacken. Det som utmärker dem är formen på ravinlinjen och slagets riktning.
Naggkrage
Naggkragen har en stegvis utskärning vid den punkt där kragen ansluter till slaget. Detta skapar den välbekanta V-formade öppningen vid bröstet, som drar ögat vertikalt och gör att bäraren ser längre och smalare ut. Naggkragen är ett standardval för enkelknäppta kavajer, trenchcoats och casual överrockar.
Ur ett tillverkningsperspektiv tillför skåran en kritisk komplikation: två korsande viklinjer måste passa perfekt. Lapelrullen och kragens brytlinje möts vid skåran, och eventuell inkonsekvens i mellanfodrets styvhet på vardera sidan av den korsningen kommer att få skåran att gapa eller vikas ojämnt. Branschpraxis kräver en medelvikt vävt smältbart mellanfoder, vanligtvis i intervallet 40 till 70 g/m² limbelagt, smält vid 150 till 160 °C i 12 till 15 sekunder , för att stabilisera slaget utan att göra det brädliknande.
Peak Lapel
Toppslag skärs så att slaget pekar uppåt mot axeln, vilket skapar ett brett, auktoritativt visuellt intryck. Detta är standardslaget för dubbelknäppta kappor, smoking och formella överrockar. Den uppåtriktade riktningen betyder att slaget måste motstå gravitationskraften när kappan är öppen. Utan ett fast mellanfoder kommer toppen att sjunka framåt efter en säsong av slitage.
För toppslag rekommenderas canvas eller hår mellanfoder med högre styvhetsmodul. Dessa produkter kombinerar vanligtvis en bomulls- eller ullbas med en diskontinuerlig självhäftande beläggning som gör att slaget rullar mjukt i den övre tredjedelen samtidigt som det förblir stadigt vid spetsen. Målet för böjstyvheten för ett toppslag i en ullbeläggning på 350 g/m² är ungefär 30 till 50 procent högre än vad ett hackslag kräver i samma tygvikt.
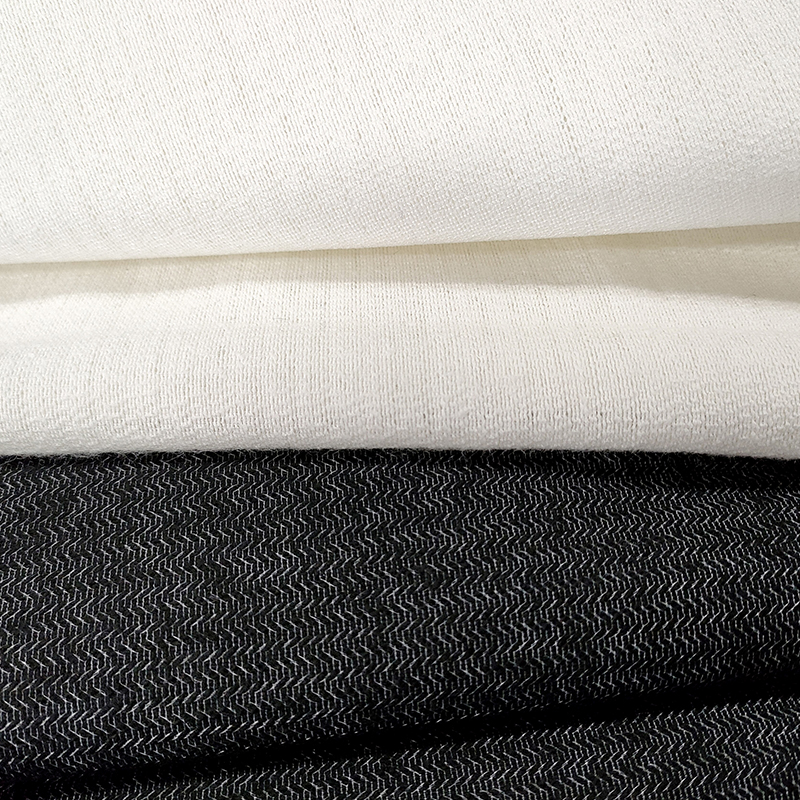 Canvas och hår interlining för strukturerade toppslag Denna interlining-kategori ger den högre böjstyvhet som behövs för toppslag i tunga ullbeläggningar, vilket hjälper slaget att rulla mjukt samtidigt som det förblir stadigt på spetsen. Visa produkt →
The Shawl Collar: Engineering a Continuous Roll
Sjalkragen är ett sammanhängande band som lindas från den bakre nacken över bröstet och slutar vid den naturliga knäppningspunkten. Det finns ingen skåra, ingen lapel junction och inget brott i den visuella linjen. Detta är kragen på middagsjackor, kappor och många moderna minimalistiska överrockar.
Eftersom sjalkragen rullar snarare än viks ställer den unika krav på mellanfoder. Rulllinjen bildas genom att stapla tygskikt: det yttre skaltyget, mellanfodret och tyget under kragen. Varje lager måste ha ett kompatibelt böjbeteende annars kommer rullen att glida inåt eller utåt under slitage.
Det vanligaste misstaget vid konstruktion av sjalkrage är att skära mellanfodret på den raka ådring. Den korrekta metoden är att skära av sjalkragens mellanfoder på sann bias vid 45 grader så att mellanfodret överensstämmer med den krökta rulllinjen utan att skrynklas. Ett tuppat eller borstat vävt mellanfoder är särskilt effektivt eftersom fiberhögen griper tag i skaltyget och förhindrar att lagren förskjuts under smältning och pressning.
I praktiken, för en sjalkrage i ett tyg på 300 till 400 g/m² rekommenderar vi en bias-cut nappat mellanfoder med en sammansmält vikt på 55 till 75 g/m² , pressad vid 155 °C med ett tryck på 3,5 till 4,5 bar under 12 sekunder. Denna kombination ger den mjuka, rullade framkanten och det fasta nackstödet som en skräddarsydd sjalkrage behöver.
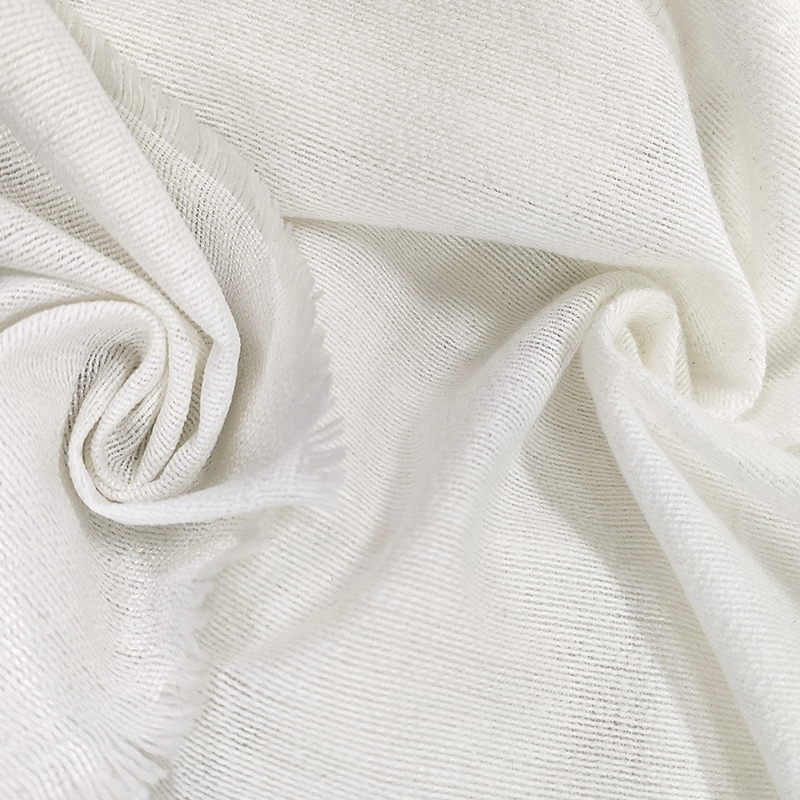 Nappat mellanfoder för mjuka rullade sjalkragar Rekommenderas för sjalkragar i medelviktiga tyger, detta bias-cut nappade mellanfoder smälter vid kontrollerad temperatur och tryck för att skapa en mjuk framkant med fast nackstöd. Visa produkt →
Stativ och mandarinkragar: Det vertikala bandet
Mandarin- och stativkragar är vertikala band som omsluter halsen utan att vikas. De framträder i minimalistiska kappor, arbetskläder och asiatiskt influerade ytterkläder. Kragen står av sig själv, vilket innebär att mellanfodret måste ge tryckmotstånd i vertikal riktning snarare än böjmotstånd längs en viklinje.
Den kritiska dimensionen är kragens höjd, som sträcker sig från 3 cm för en lågbandsstil till 6 cm eller mer för en dramatisk stativkrage . När höjden ökar måste mellanfodret gradvis bli styvare för att förhindra att kragen bucklas när bäraren vänder på huvudet. För kragar över 5 cm krävs ofta ett dubbelskikts mellanfodersystem: en fast smältbar på det yttre lagret och en lättare, mjukare stabilisator på det inre lagret för att dämpa nacken.
Nonwoven mellanfoder fungerar bra i denna applikation eftersom de erbjuder enhetlig styvhet i alla riktningar. En termo-bond eller kemisk-bond nonwoven vid 60 till 90 g/m² ger tillräcklig kropp för de flesta stativkragar. För tyngre yllebeläggningar över 450 g/m² är ett hartsbelagt vävt mellanfoder med hög varpdensitet det säkrare valet, eftersom det förhindrar att kragen sträcker sig längs med plagget när plagget dras över huvudet.
Fixeringstemperaturen för stativkragar förtjänar särskild uppmärksamhet. Eftersom mellanfodret måste binda över ett smalt krökt område är det känsligt för kantlyft. Vi rekommenderar a tvåstegspress: först vid 160 °C i 10 sekunder, sedan ett andra tryck vid 145 °C i 8 sekunder efter att kragen har vikts och sytts ihop. Denna tvåstegsmetod låser formen bättre än en enda varmpress.
Cabriolet och pikékragar: Flexibilitet genom design
Konvertibla kragar är designade för att bäras antingen öppna med de övre knapparna olösta eller stängda med kragen platt vikt. Mellanfodret måste därför rymma två olika formminnen utan synliga spänningsmärken. Detta uppnås genom att använda ett vävt mellanfoder med balanserad varp- och inslagsstabilitet, vanligtvis en slätvävd konstruktion med samma trådtäthet i båda riktningarna.
Polokragar, däremot, är korta band som använder ett mjukt räfflat tyg, stickad struktur eller svampig dubbelstickning och kräver minimalt eller inget mellanfoder. När skaltyget är för löst för att hålla kragebandet upprätt, ett mycket lätt nonwoven vid 20 till 35 g/m² är smält precis vid kragens insida för att stabilisera vecket utan att kompromissa med draperingen.
Designers bör notera att konvertibla kragar på vattentäta eller fodrade utomhusrockar kräver vattenbeständiga mellanläggslim. Standard polyamid smältbara hartser mjuknar runt 120°C , och upprepad tvätt vid 40 °C kan gradvis försvaga bindningen. Ett sampolyamidlim med högre smältpunkt, smält vid 165 till 170 °C, ger kragen bättre tvätthållbarhet utan att öka styvheten.
Hur kragetyp dikterar val av interlining
Att välja mellanfoder efter kragetyp är mer tillförlitligt än att välja enbart efter plaggtyp. Kragen är den mest krävande delen av pälsen när det gäller formhållning, och den ser den mest mekaniska påfrestningen.
Vävt mellanfoder för strukturerade kragar
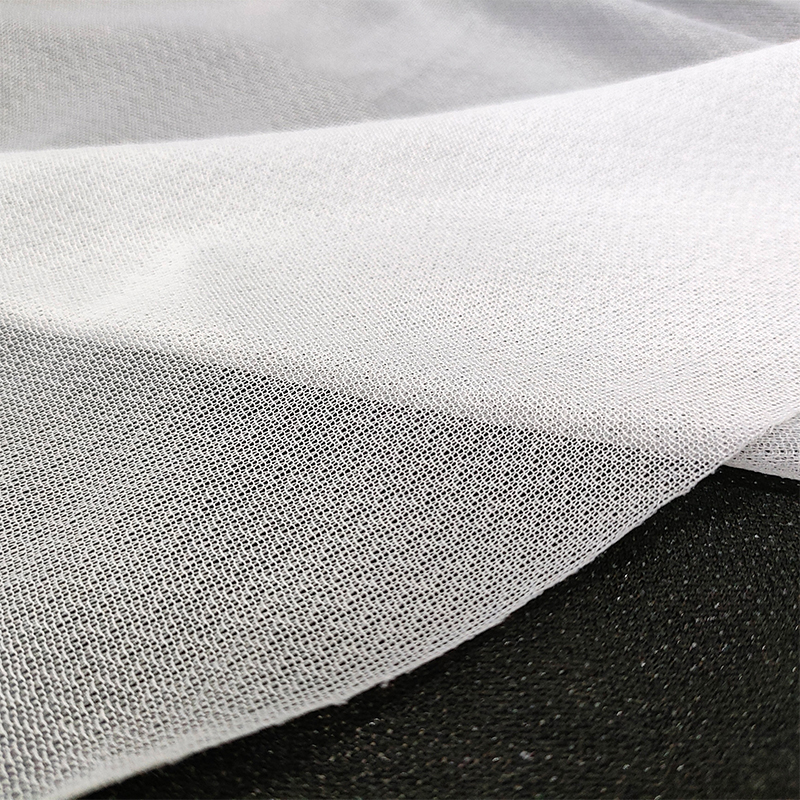
Vävda mellanfoder är gjorda av bomull, polyester eller blandat garn. De erbjuder förutsägbar styvhet längs varpriktningen och kontrollerad flexibilitet längs väften. För hack-, topp- och konvertibla kragar ger vävda mellanfoder de mest konsekventa resultaten eftersom de kan skäras på samma ådring som skaltyget, vilket gör viklinjen stabil och rullen ren. Som vi har förklarat i vår artikel om viktiga fördelar med vävt mellanfoder , är denna korninriktning den enskilt största faktorn för att förhindra krageförvrängning över tid.
Nonwoven interlining för mjuka och vertikala kragar
Nonwoven mellanfoder tillverkas genom att binda fibrer mekaniskt, termiskt eller kemiskt. De har ingen kornriktning, så styvheten är enhetlig i alla riktningar. Detta gör dem idealiska för mandarinkragar, polokragar och sjalkrage-rullar där isotropt beteende förhindrar vridning. Avvägningen är lägre dragåterställning: non-wonens kan förlora formen efter upprepad vikning, så de rekommenderas inte för kraftigt strukturerade slag på skräddarsydda rockar av hög kvalitet. Vår vävda slät eller kypert mellanfoder kl 50 till 80 g/m² är en arbetshäst för mellanviktiga pälskragar som behöver balanserat stöd.
Viktgradering och dess inverkan på kragens prestanda
Interliningvikt är det snabbaste sättet att kommunicera stelhet, men det är inte den enda faktorn. Samma g/m² mellanfoder kan kännas mjukt eller styvt beroende på fiberdiameter, vävdensitet, beläggningstyp och beläggningsmönster. Ett praktiskt tillvägagångssätt är att använda vikt-till-skal-tyg-förhållande : för skaltyger på 200 till 300 g/m², välj mellanfoder i intervallet 40 till 60 g/m²; för 300 till 450 g/m² skal, välj 55 till 85 g/m²; och för skal över 450 g/m², använd 80 till 120 g/m² eller ett canvas/hårlaminat. Dessa förhållanden gäller för de flesta vävda interlining-produktlinjer oavsett specifik leverantör.
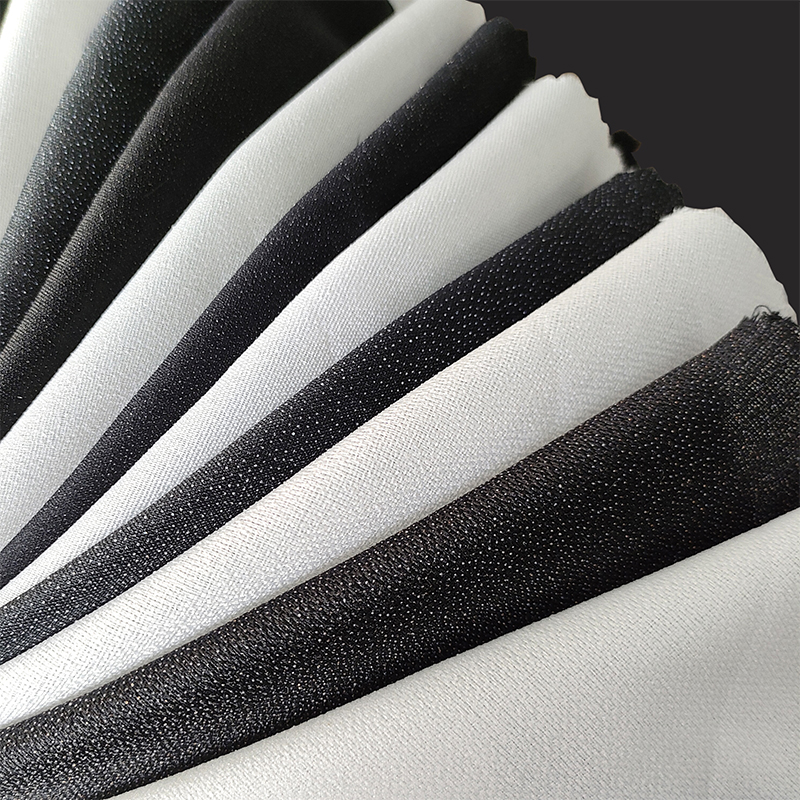 Vävd slät och kypert mellanfoder för pålitlig formning Vävt mellanfoder ger bra nötningsbeständighet och dimensionsstabilitet, vilket gör det till ett pålitligt val när man matchar mellanfodrets vikt med skaltyget för konsekvent kragprestanda. Visa produkt →
Tekniska överväganden för kragkonstruktion
Oavsett kragetyp avgör fyra tekniska parametrar om kragen kommer att prestera bra på produktionslinjen och i kundens garderob.
- Smälttemperatur: Polyamidlim kräver mellan 150 och 170 °C vid limlinjen. Lågtemperatursmältningar med copolyesterbeläggningar aktiveras vid 130 till 145 °C. Om den rekommenderade temperaturen överskrids med mer än 10 °C kan det smälta genom mellanfodret och slå igenom skaltyget.
- Tryck och uppehåll: Industriella smältpressar levererar 2,5 till 5,5 bar. Tunna, ömtåliga skaltyger kräver lägre tryck; tung ull kräver den högre delen. Uppehållstiden varierar från 10 till 15 sekunder, beroende på presstyp.
- Krympkontroll: Kvalitet mellanfoder bör krympa mindre än 1 procent i varp och inslag efter 10 minuter vid 160 °C . Högre krympning gör att kragen rynkas efter tvätt eller kemtvätt. Testa alltid mellanfodrets krympning mot skaltyget före bulkproduktion.
- Kragerullningslinjestabilisering: Rulllinjen för en lapel eller sjalkrage är där vikspänningen koncentreras. Lägger till en tejp eller stag av stickat tyg längs rulllinjen vid 1 cm innanför vecket förhindrar den vikta kanten att sträcka sig under pressning och slitage.
För en fullständig översikt över interlining-kategorier och egenskaper kan du bläddra i vår interlining produktsortiment och matcha varje kragetyp till en testad specifikation.
Vanliga krage defekter och hur man förhindrar dem
Tabellen nedan listar de fem kragdefekter som vi ser vanligast i klädfabriker, tillsammans med den vanliga grundorsaken och den korrigerande åtgärden.
| Defekt | Rotorsak | Rättelse |
|---|---|---|
| Krage rull kollaps | Mellanfodret är för mjukt för skalets vikt | Öka mellanfodret g/m² eller använd en vävd produkt med tupp |
| Kupa eller böjda krage kanter | Mellanfoder skuren på rak ådring istället för bias | Skär om mellanfodret i 45 grader för böjda kragsektioner |
| Rynkar vid slagets veck | Interlining-krympningen överstiger 1 procent | Förkrymp mellanfoder eller byt till en lågkrympande produkt |
| Delaminering efter kemtvätt | Smälttemperatur under limmets smältområde | Verifiera presstemperaturen vid limlinjen; höj med 5 till 10 °C |
| Nagg gapande | Ojämn styvhet mellan krage och lapelsektioner | Använd matchande mellanfodervikter på båda sidor av skåran |
Var och en av dessa defekter kan förebyggas med en strukturerad interlining-urvalsprocess. Att testa fem prover innan bulkproduktion är snabbare och billigare än att omarbeta femhundra kragar efter kapning.
Vanliga frågor
F1: Behöver alla rockkragar mellanfoder?
Inte alla, men de flesta gör det. En krage som lämnas helt ofodrad riskerar att böjas oförutsägbart vid viklinjen, sjunka i punkterna och skrynklas efter bara några få slitningar. Undantagen är kragar gjorda av självbärande tyger som tung ullmelton, några tekniska stickade skal och vissa strukturerade syntetmaterial som är tillräckligt styva på egen hand. Även i dessa fall läggs ofta ett lätt mellanfoder på 20 till 40 g/m² till underkragen för att stabilisera sömmen och förhindra att tyget sträcker sig under sömnad.
F2: Vad är skillnaden mellan smältbar och insydd mellanfoder för kragar?
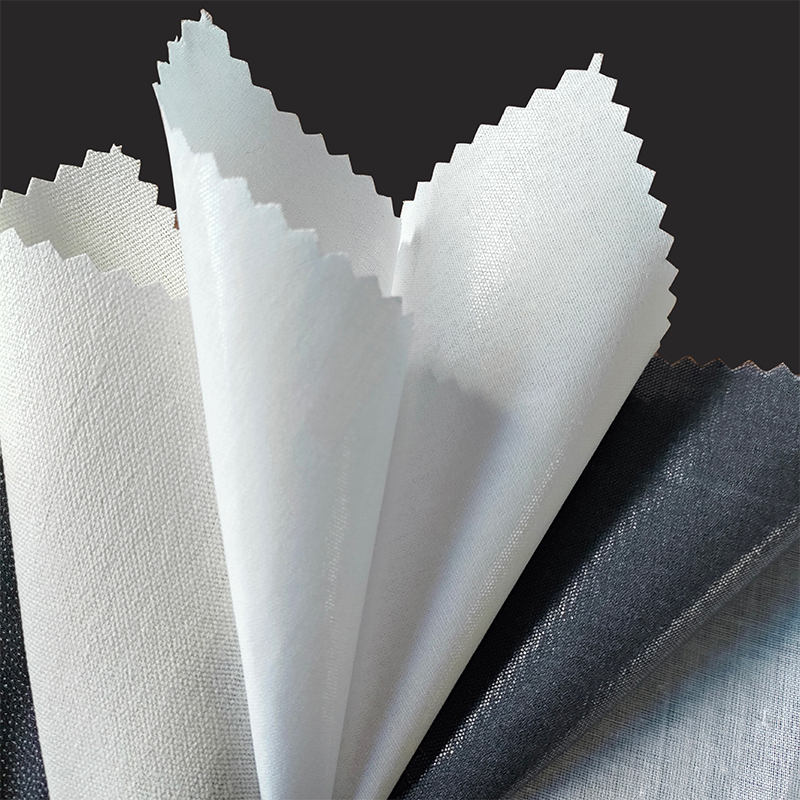
Smältbart mellanfoder har en termoplastisk limbeläggning applicerad på ena sidan. Värme- och tryckbinder den direkt till skaltyget, vilket skapar ett enda oskiljaktigt lager. Insydd mellanfoder, även kallad vävd smältbar eller hårduk, sys in i plagget snarare än limmas. Insömnadskonstruktion är traditionell i avancerad skräddarsydd eftersom den gör att slaget kan böjas mer naturligt, men det är mer arbetskrävande och dyrt. För de flesta beställningskvantiteter över 5000 enheter är smältbar interlining standarden på grund av dess konsistens och appliceringshastighet.
F3: Vilket mellanfoder är bäst för en ullkrage?
För ett typiskt ullbeläggningstyg i intervallet 300 till 450 g/m² är ett vävt mellanfoder på 55 till 85 g/m² med en prickbeläggning av polyamid den mest tillförlitliga. Om kragen är en sjalstil, använd ett nappat vävt mellanfodersnitt på biasen. Om ullen är en tung melton över 450 g/m², flytta upp till en duk eller hår mellanfoder i intervallet 90 till 120 g/m² för att förhindra att slaget kollapsar under tygets vikt.
F4: Kan samma mellanfoder användas för varje kragetyp?
Tekniskt sett, ja, ett mellanfoder fungerar för alla kragstilar. Men kragen kommer inte att se rätt ut på åtminstone några av dem. En enda mellanfodervikt kan inte ge både det skarpa slaget på en toppkrage och den mjuka rullen hos en sjalkrage. För en liten produktionsserie med ett skaltyg rekommenderar vi att du förbereder 30 cm breda provremsor med två eller tre mellanfodervikter och pressar in dem i provkragar. Den visuella skillnaden mellan 45 g/m² och 70 g/m² på samma ullskal är omedelbart synlig.
F5: Hur förhindrar jag krullning av kragen efter produktion?
Krageböjning, där de yttre kanterna viker sig uppåt eller nedåt, orsakas av en obalans mellan skalet och mellanfodrets böjstyvhet. En klassisk orsak är sammansmältning av ett heltäckande lim som styvar mellanfodret mer än skalet i en riktning, vilket skapar ett differentiellt böjmoment. Lösningar inkluderar att byta till ett diskontinuerligt självhäftande prickmönster, skära av mellanfodret på förspänningen eller lägga till en smal smältbar tejp längs den yttre kanten för att utjämna spänningen. Att testa över tre smälttemperaturer och två interlining-vikter löser normalt problemet inom en dag.