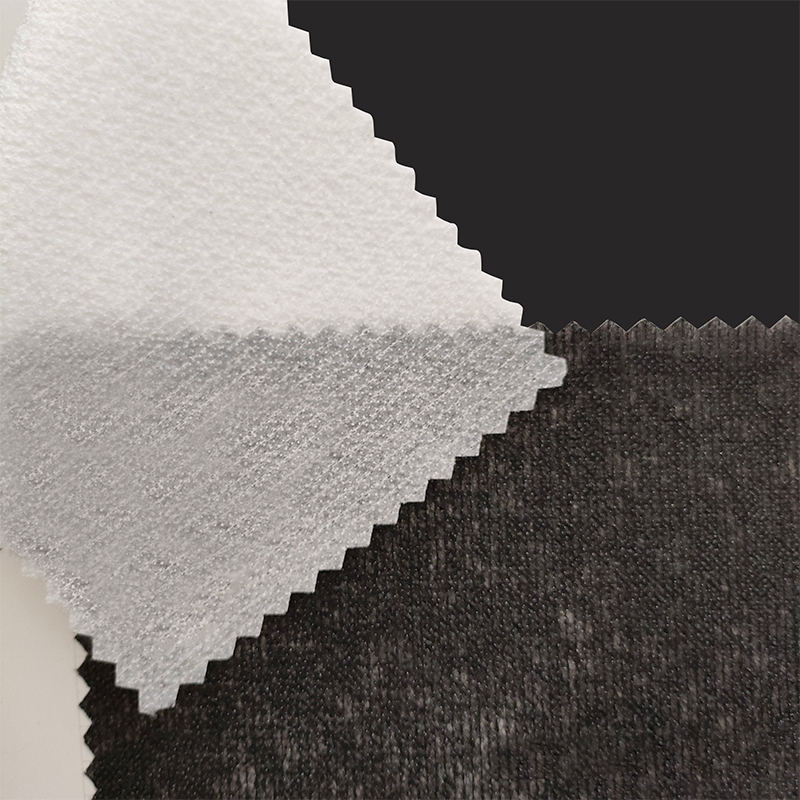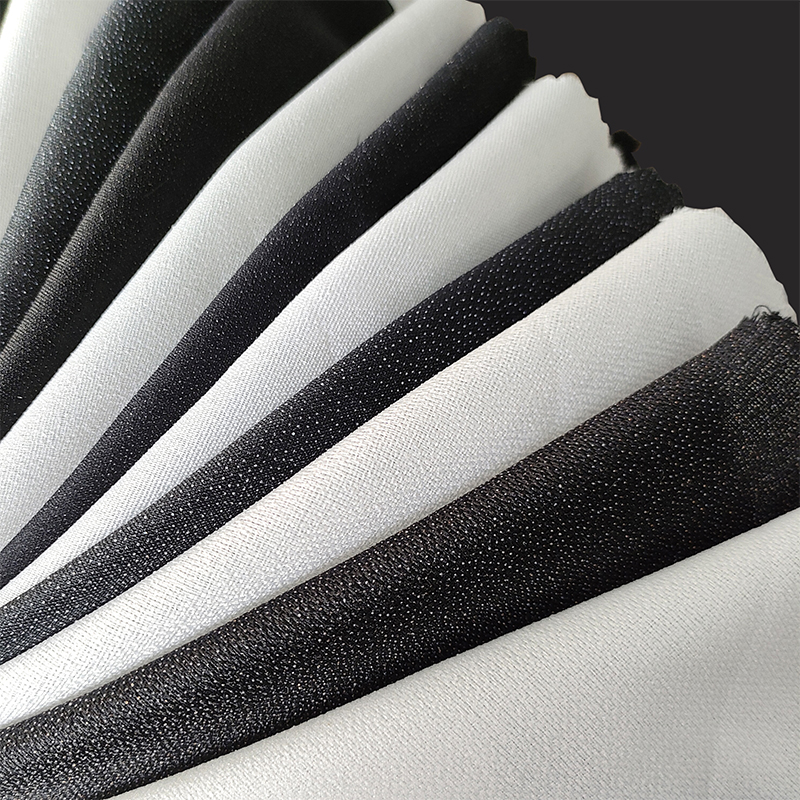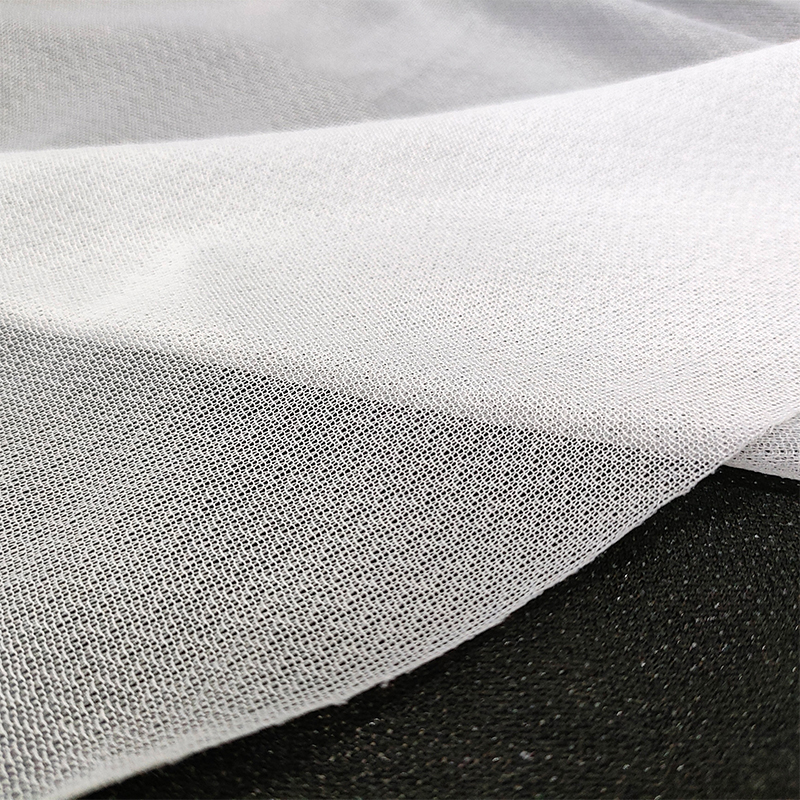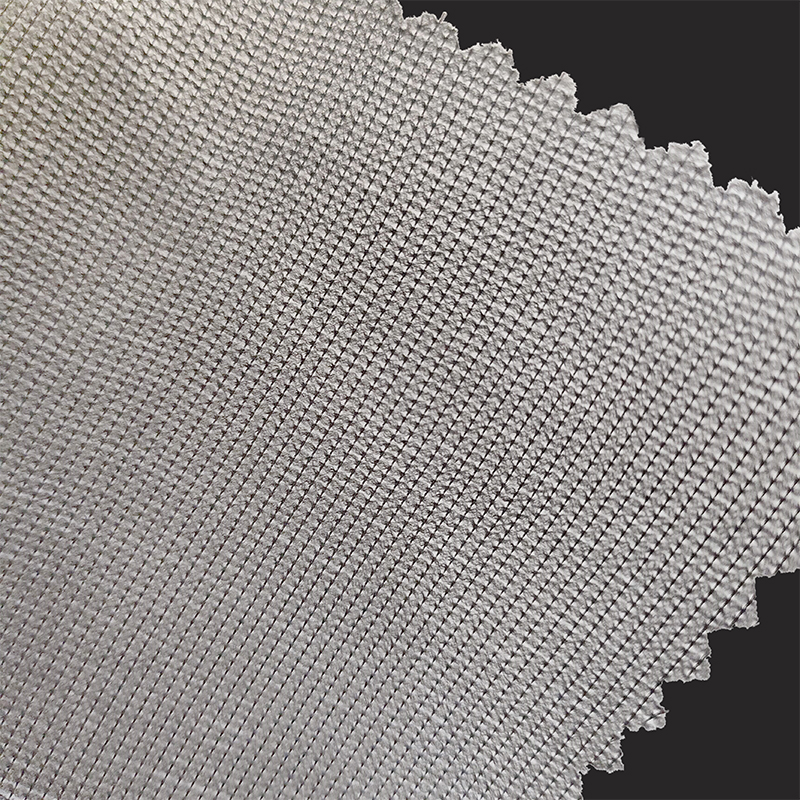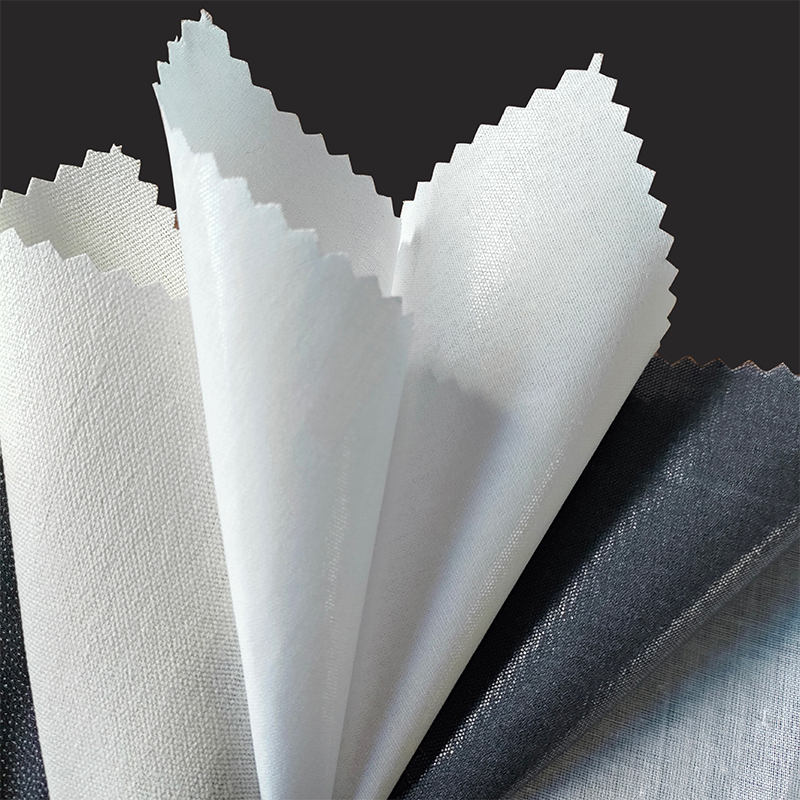
Ovävt mellanfoder är den mest använda tygförstärkningen inom kommersiell plaggtillverkning. Det stabiliserar skaltyger, kontrollerar drapering och behåller formen genom slitage och upprepad tvätt, allt till en bråkdel av kostnaden för vävda mellanfoder. Till skillnad från vävda material som kräver garnförberedelse, vävning och efterbehandling, produceras non-woven mellanfoder direkt från fiberbanor, vilket gör det lättare, snabbare att hämta och konsekvent i alla riktningar.
Valet av non-woven mellanfoder påverkar direkt hur ett plagg ser ut, känns och presterar i produktionen. Att välja fel vikt, bindningsmetod eller limsystem kan leda till bubbling, genomslag, styvhet eller delaminering. Den här guiden förklarar huvudtyperna av non-woven interlining, hur du matchar dem till ditt yttertyg och slutanvändning, och vad du ska verifiera under smältningen så att du kan skriva specifikationer med tillförsikt.
Vad är Non Woven Interlining?
Non-woven interlining är ett platt, flexibelt ark tillverkat av stapel- eller filamentfibrer som är sammanfogade genom mekaniska, termiska eller kemiska processer istället för att vara vävda eller stickade. Fibrerna läggs först i en lös bana och konsolideras sedan för att uppnå önskad tjocklek och densitet. Polyester är den vanligaste råvaran på grund av dess dimensionella stabilitet och motståndskraft mot tvätt; polyamid, viskos och återvunnen bomull används också för specifika krav på handkänsla och hållbarhet.
Den viktigaste skillnaden från vävt mellanfoder beror på strukturen:
- Vävt mellanfoder har sammanflätade varp- och inslagsgarn, vilket ger den hög draghållfasthet men skapar också en ådriktning. Den beter sig annorlunda på bias än på rak fibrer.
- Ovävt mellanfoder har ingen kornriktning. Dess egenskaper är nästan isotropiska, vilket innebär att armeringen beter sig på samma sätt oavsett skärvinkel.
Den isotropin är en praktisk fördel. Mönsterbitar kan kapslas närmare varandra, det finns ingen risk för snedvridning vid sammansmältning och skurna kanter skaver inte inuti plagget. Avvägningen är att non-woven interlining i allmänhet har lägre seghet och töjning än en jämförbar vävd konstruktion, så det rekommenderas inte för områden som utsätts för hög kontinuerlig belastning om inte en förstärkt nonwoven-typ som stitch-bond eller PP-TPU specificeras.
För smältbara applikationer är non-woven mellanfoder belagd med ett termoplastiskt lim såsom polyamid (PA), polyester (PES) eller etylen-vinylacetat (EVA). Limmet smälter under smältningen och låser sig på skaltyget. Eftersom basbanan är enhetlig fördelar sig de vidhäftande prickarna jämnt över ytan, vilket minskar risken för synliga märken på yttyget jämfört med oregelbundna vävda underlag.
Huvudtyper av non-woven interlining
Olika produktionsvägar skapar mycket olika interlining-beteende. Fem typer dominerar idag klädindustrin:
1. Chemical-Bond Nonwoven Interlining
Fibrer sprayas eller mättas med ett akryl- eller latexbindemedel, torkas sedan och härdas i en ugn. Bindemedlet låser ihop fibrerna vid deras korsningspunkter. Denna metod ger ett mjukt, smidigt mellanfoder med utmärkt drapering, vilket är anledningen till att den ofta används i skjortkragar, muddar och lätta klänningskroppar. Den kan tillverkas med ett vattenbaserat bindemedelssystem som håller VOC-utsläppen låga, och den accepterar punktbeläggning väl för smältbara versioner.
2. Thermo-Bond Nonwoven Interlining
Termo-bond nonwoven interlining använder lågsmältande bikomponentfibrer som mjuknar och smälter när de värms i en genomluftsugn eller på en uppvärmd kalander. Inget kemiskt bindemedel tillsätts, så resultatet är exceptionellt rent, enhetligt och formstabilt. Denna typ har en något skarpare hand än kemisk bindning, vilket gör den till en stark kandidat för strukturerade fronter, midjeband och ytterplagg som behöver hålla ett veck. Den motstår också kemtvätt bättre än vissa latexbundna banor.
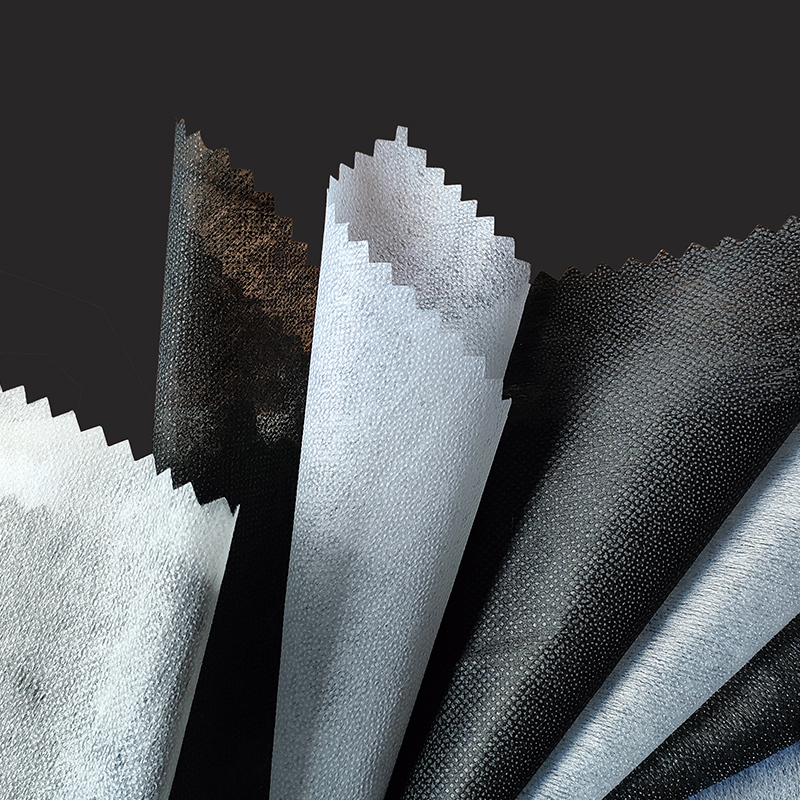 Thermobond Nonwoven Interlining för strukturerade plaggdelar Denna värmesmälta nonwoven-interlining använder lågsmältande bikomponentfibrer för en ren, enhetlig hand och dimensionsstabilitet. Den passar strukturerade fronter, midjeband och ytterkläder och ger bättre motstånd mot kemtvätt än latexbundna banor. Visa produkt →
3. Stitch-Bond Nonwoven Interlining
En fiberbana förstärks av ett system av varpstickade stygn som löper genom banan. Stygnen ger hög draghållfasthet och elastisk återhämtning som en rent bunden väv inte kan uppnå. Stitch-bond interlining är ett pålitligt val för stickade plagg, jerseytyger och plagg med stretchförväntningar, eftersom det rör sig med tyget och återgår till formen utan permanent förvrängning.
4. PP Spunbond Nonwoven Interlining
Kontinuerliga polypropenfilament extruderas, läggs i en slumpmässig bana och binds med värme och tryck. Spunbond polypropen är stark för sin vikt, naturligt vattenbeständig och resistent mot de flesta kemikalier. Det används ofta i ytterkläder, kepsar, sportkläder och industriella arbetskläder där en styv, tuff förstärkning behövs utan huvuddelen av vävda hårdukar.
5. PP-TPU elastiskt mellanfoder
Detta är en komposit av polypropen nonwoven bas kombinerat med termoplastisk polyuretan (TPU) film eller elastiska filament. Den ger kontrollerad stretch i en eller båda riktningarna och återhämtar sig sedan utan att hänga. PP-TPU elastiskt mellanfoder är specificerat för midjeband, halsringningar, ärmöppningar och prestandakläder där sömmen måste sträcka sig med kroppen och snäppa tillbaka rent.
| Typ | Bindningsmetod | Typisk vikt | Bästa applikationerna |
|---|---|---|---|
| Kemisk bindning | Akryl- eller latexbindemedel | 25–80 gsm | Skjortor, klänningar, blusar |
| Termobindning | Lågsmältande fiberfusion | 30–120 gsm | Strukturerade fronter, midjeband |
| Stitch-bond | Varpstickade maskor | 60–180 gsm | Stickade plagg, stretchplagg |
| PP spunbond | Termisk kalanderbindning | 40–150 gsm | Ytterkläder, kepsar, arbetskläder |
| PP-TPU resår | TPU-film eller elastisk laminering | 70–200 gsm | Midjeband, prestationsslitage |
Smältbar vs. icke smältbar non-woven interlining: vilket behöver du?
Det korta svaret: Om din produktionslinje har en smältpress och ditt yttertyg tål värme och tryck, välj smältbar. Om du arbetar med värmekänsliga tyger som vissa syntetmaterial eller pärlformade siden, eller om plagget kräver maximal andningsförmåga, välj icke smältbart (sys).
Smältbart non-woven mellanfoder har en beläggning av termoplastiskt lim på ena sidan. Under smältning vid 140–160°C, 2–4 bar tryck och 12–18 sekunder smälter limmet och binder mellanfodret till skaltyget. Bindningen är omedelbar och enhetlig, vilket påskyndar produktionen dramatiskt och minskar arbetskostnaden jämfört med att sy mellanfodret på plats.
Ej smältbart mellanfoder har inget lim. Den sys till tyget som ett separat lager, antingen genom en söm eller genom lös quiltning. Insydd mellanfoder är det säkrare valet när yttertyget har en beläggning, en termoplastisk yta eller en ömtålig väv som skulle krossas eller smälta av smältningsprocessen. Den används även inom haute couture där hantverkaren vill ha maximal kontroll över plaggets struktur.
| Faktor | Smältbar | Ej smältbar |
|---|---|---|
| Lim | PA-, PES-, EVA- eller TPU-punktbeläggning | Inga |
| Ansökan | Smältpress vid värme och tryck | Att sy eller quilta |
| Hastighet | Hög, lämplig för massproduktion | Låg, arbetskrävande |
| Bäst för | Bomull, ullblandningar, vävda syntetmaterial | Skira siden, belagda tyger, couture |
| Begränsning | Värme kan stelna eller markera vissa tyger | Lägger till sömnadstid; kan rynka om den inte matchas |
I kommersiell praxis står smältbar non-woven interlining för huvuddelen av volymen eftersom smältpressar redan är standardutrustning i de flesta klädfabriker. Håll ett litet lager av icke smältbart mellanfoder för provtillverkning och för speciella tyger som inte tål värme.
Hur man väljer rätt non-woven interlining
Urvalet börjar med skaltyget och slutar med en smältprovning. Arbeta igenom dessa fem kontroller i ordning:
- Matcha vikten. Väg ditt skaltyg i gram per kvadratmeter (gsm). Ett lätt eller mellanvikts non-woven mellanfoder bör vanligtvis vara 30–60 procent av skaltygets vikt för mjuk förstärkning. För strukturerade områden som kragar och manschetter, gå upp till 70–100 procent. För ett skaltyg på 120 gsm är ett 40–70 gsm mellanfoder vanligtvis säkert; för ett 250 g/m2 ytterplagg, överväg 100–180 g/m2.
- Definiera draperingsmålet. En skarp, kupolformad krage behöver ett mellanfoder med termo- eller kemikaliebindning med en fast finish. En mjuk, flytande blus behöver ett kemiskt bindande mellanfoder med låg vikt. Håll mellanfodret mot skaltyget och låt det falla naturligt; kombinationen ska röra sig som ett lager, inte slåss mot varandra.
- Bekräfta fixeringsparametrar. Standard smältbara nonwoven mellanfoder tillverkade av etablerade tillverkare smälter väl vid 140–160°C, 2–4 bar, 12–18 sekunder. Om din fixeringspress arbetar med en lägre temperatur eller kortare cykel, fråga din leverantör om en variant av lågtemperaturlim.
- Testa för genomslag och genomslag. Placera ett smält prov framför en ljuslåda. Inga självhäftande prickar ska vara synliga i ansiktet. Skala sedan mellanfodret för hand efter att det svalnat; skaltyget ska slitas sönder eller sträckas innan limbindningen släpper.
- Verifiera tvättbeteende. Slå ihop proverna och kör dem genom en vanlig tvättcykel vid den temperatur som din kund kommer att använda. Mät delaminering, bubbling och krympning. Om mellanfodret krymper mer än 2 procent medan skalet bara krymper 0,5 procent kommer plagget att rynka sig i sömmarna.
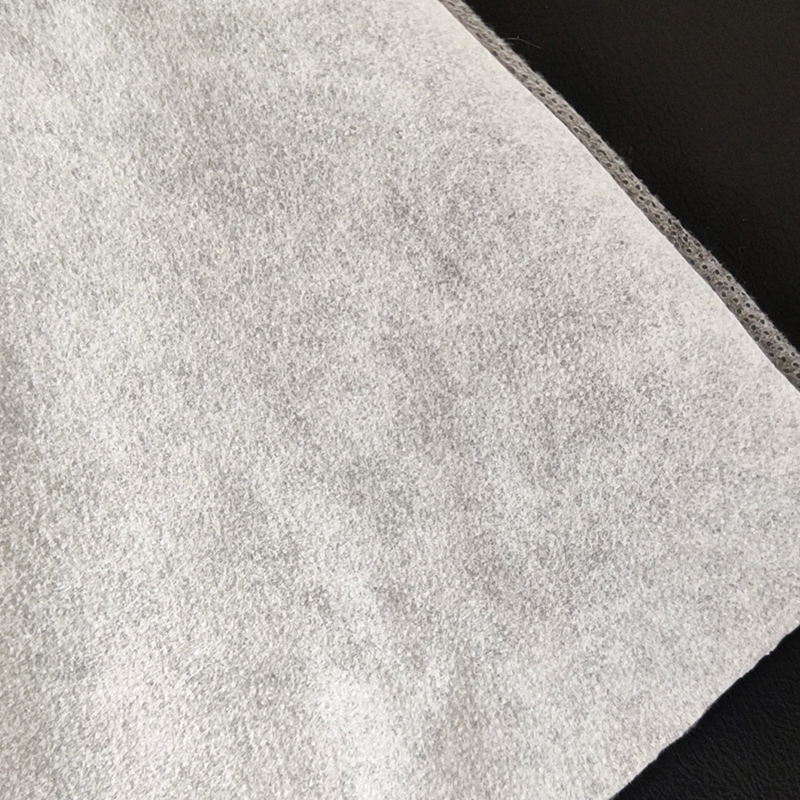 PP TPU elastiskt mellanfoder för stretchtyger Detta lättstickade mellanfoder kombineras med mellanviktiga stretchtyger som leggings och sportbehåar, som erbjuder hög elasticitet, bra återhämtning och starkt fäste – användbart när du väljer mellanfoder för prestanda slitage som måste röra sig med skaltyget. Visa produkt →
Hoppa inte över försöket med fixering. Tillverkare tillhandahåller rekommenderade inställningar, men varje skaltyg har sin egen ytkemi, porositet och fuktåtervinning. En provkörning på 30 centimeter räcker för att avslöja om mellanfodret och tyget är kompatibla innan du bestämmer dig för ett helt produktionsparti.
Nyckelapplikationer inom plaggproduktion
Non-woven interlining förekommer i nästan alla plaggkategorier, men prestandakraven ändras med slutanvändningen.
Skjortor och blusar
Kragar, manschetter, knappar och knappställ kräver ett skarpt, stabilt mellanfoder som håller formen genom tvättning. Termo- och kemiskt bondade nonwoven-mellanfoder i intervallet 40–80 gsm är standardvalet. Mellanfodret måste motstå krympning, eftersom en krage som krymper snabbare än skjortkroppen kommer att krullas i spetsarna.
Kostymer, jackor och skräddarsydda kappor
Frontpaneler och slag använder traditionellt vävda hårinterlining, men nonwoven-versioner specificeras alltmer för halvcanvas- och fullfusionskonstruktioner. En termo-bond nonwoven med en vikt på 90–140 g/m2 ger den nödvändiga substansen för en lapel roll utan de högre kostnaderna för vävda ullblandningar. För bröstområdet används stitch-bond nonwoven för att bibehålla återhämtningen under användning.
Stickade plagg och tröjor
Halsringningar, ärmhål och axelsömmar i stickat behöver ett mellanfoder som töjs med tyget och återhämtar sig utan att hänga. Stitch-bond och PP-TPU elastiska mellanfoder föredras här eftersom de tolererar stress i flera riktningar och inte rynkas när stickningen sys med en overlockmaskin.
Ytterkläder och Performance Apparel
Vattentäta jackor, vindjackor och tekniska skalplagg använder PP spunbond nonwoven interlining eftersom det inte absorberar fukt och inte delamineras när det utsätts för regn eller kondens. Mellanfodret måste också tåla smältning vid låg temperatur så att det vattentäta membranet på skaltyget inte skadas.
Broderi och dekorativa sömmar
Nonwoven mellanfoder fungerar som en broderistabilisator. Avrivna, bortskurna och vattenlösliga nonwoven-underlag stöder tyget under höghastighetssömmar och tas sedan bort eller trimmas. Denna produktfamilj är tekniskt sett ett nonwoven-tyg och delar samma produktionslinjer som interlining, vilket är anledningen till att många leverantörer av plaggtillbehör köper båda från samma partner.
Hur Non Woven Interlining tillverkas
Att förstå produktionsstegen hjälper dig att felsöka kvalitetsproblem på fabriken. Den kompletta nonwoven interlining tillverkningsprocess börjar med fiberöppning och rengöring, följer sedan denna sekvens:
- Webbbildning. Rengjorda stapelfibrer kardas eller luftläggs till en enhetlig bana. Filamentprodukter som PP spunbond läggs direkt från extrudern.
- Bindning. Banan konsolideras med en av metoderna som beskrivs ovan: kemisk bindemedelsmättnad, termisk aktivering av lågsmältande fibrer eller mekanisk nålning/sömnad.
- Beläggning (för smältbara typer). Ett termoplastiskt lim appliceras i ett prickmönster på ena sidan med hjälp av en pastapunkt eller spridningsbeläggningshuvud. Punktstorleken och stigningen väljs i enlighet med skalets tyg och fixeringsförhållanden.
- Efterbehandling. Den belagda banan passerar genom en torkkammare, sedan en kalander som fixerar den slutliga tjockleken och jämnheten.
- Inspektion. Rullar kontrolleras med avseende på beläggningslikformighet, banvikt och draghållfasthet före skärning och packning.
En välrenommerad tillverkare kommer att tillhandahålla ett tekniskt datablad för varje rulle, som listar gsm, beläggningstyp, punktdensitet, smältfönster, krympningsprocent och fläkhållfasthet. Dessa parametrar bör visas på specifikationsbladet du delar med ditt produktionsteam.
Vanliga defekter och hur man förebygger dem
De flesta interlining-klagomål går tillbaka till fixeringsparametrar eller en felaktig interlining-specifikation. Tabellen nedan listar de defekter som oftast ses på fabriksgolv och de praktiska korrigeringsstegen.
| Defekt | Typisk orsak | Rättelse |
|---|---|---|
| Bubblande eller luftfickor | Otillräckligt tryck eller smälttid; fukt på skaltyget | Öka trycket med 0,5 bar; förläng fixeringstiden med 3 sekunder; förtorka tyget |
| Självhäftande prickar synliga på ansiktet | Beläggningsvikten för hög; smälttemperaturen överstiger limområdet | Ange en lägre beläggningsvikt; sänk temperaturen med 10°C |
| Delaminering efter tvätt | Fel limklass för skötseletiketten | Använd PA-lim för vattentvätt; PES-lim för kemtvätt |
| Rynkar vid sömmar | Mellanfodret krymper högre än skaltyget | Begär förkrympt interlining; verifiera krympvärden på databladet |
| Styv och boardy handkänsla | För hög mellanfodervikt för skaltyget | Släpp till nästa lägre gsm-intervall och testa draperingen igen |
Miljö- och hållbarhetshänsyn
Köpare och efterlevnadsteam utvärderar nu interlining leverantörer på miljöprestanda, inte bara pris och ledtid. Tre områden förtjänar uppmärksamhet vid inköp av non-woven interlining:
- Innehåll av återvunnen fiber. Återvunnen polyester och återvunnen bomull kan ersätta jungfruliga fibrer i många ovävda mellanfoderkonstruktioner utan märkbar förändring i prestanda. En produkt gjord med 50–80 procent återvunnen fiber minskar plaggets inbäddade koldioxidavtryck.
- Vattenlösliga alternativ. Kallvattenlösliga och varmvattenlösliga nonwovenprodukter eliminerar bortskaffandet av avrivningsavfall vid broderi. Baksidan löses helt upp i tvättprocessen, vilket minskar fast avfall i fabriken och på konsumentnivå.
- Bindemedels- och limkemi. Vissa kemiskt bundna ovävda mellanfoder är fortfarande beroende av lösningsmedelsbaserade bindemedel. Fråga din leverantör om vattenbaserade akryl- eller lösningsmedelsfria formuleringar. Dessa produkter uppfyller strängare krav på kemikaliehantering och förbättrar luftkvaliteten inomhus i skärrum.
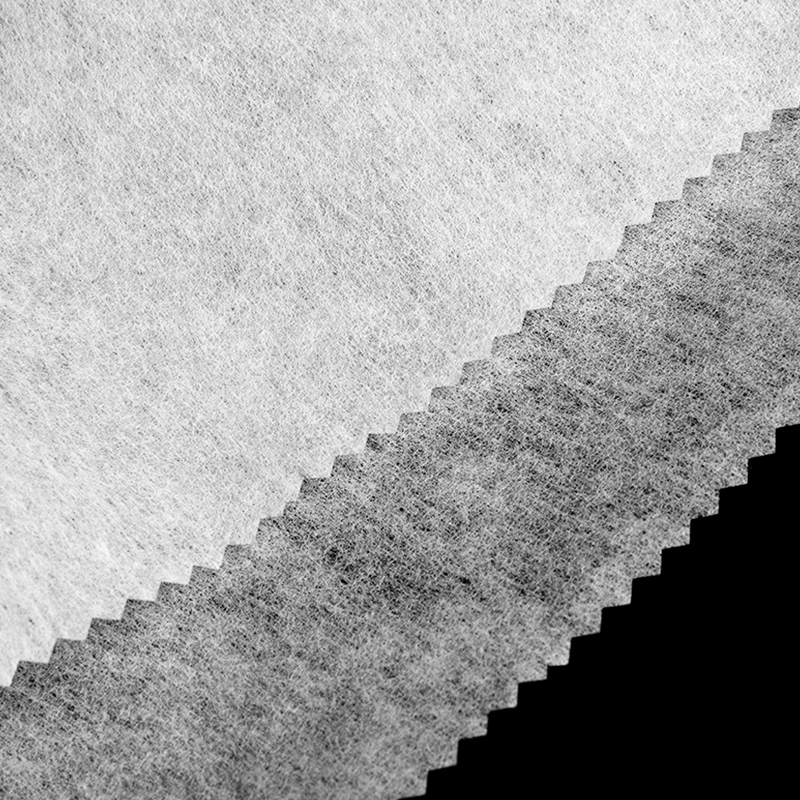 Chemical Bond Nonwoven Interlining för hög temperaturbeständighet Tillverkad i huvudsak av polyester med alternativ i viskos, detta mellanfoder tål högtemperaturkardning upp till 260°C. Den finns i olika känsla och absorptionsnivåer, passar klädfoder och filtermaterial, och erbjuder en lägre smälttemperatur för energibesparingar. Visa produkt →
Att sammansmälta energi är också en del av ekvationen. Mellanfoder med lägre smälttemperatur sparar elektricitet och minskar risken för värmeskador på känsliga tyger. En leverantör som kan visa konsekvent beläggningskvalitet vid 140°C snarare än 160°C ger dig en mätbar hållbarhetsfördel under ett produktionsår.
Vanliga frågor
Vad är skillnaden mellan vävd och icke-vävd interlining?
Vävt mellanfoder framställs genom sammanflätning av varp- och inslagsgarn, vilket ger det en definierad fibrerriktning, hög draghållfasthet och förmågan att stödja tunga tyger som ullkostymer. Non-woven mellanfoder görs genom att binda fibrer direkt; den har inget spannmål, är lättare och billigare, motstår rassling och beter sig likadant i alla riktningar. För lättvikts- och mellanviktsplagg är non-woven mellanfoder vanligtvis den bättre kommersiella passformen.
Kan non-woven mellanfoder användas på stretchtyger?
Ja, men bara med rätt konstruktion. En standard kemisk-bindning eller termo-bond nonwoven har begränsad stretch och kommer att begränsa tygets rörelse. För elastiska tyger, specificera sömbunden nonwoven mellanfoder eller PP-TPU elastiskt mellanfoder. Dessa är konstruerade för att förlänga med tyget och återgå till sina ursprungliga dimensioner, vilket förhindrar bubbling och förvrängning vid stresspunkter som axlar och midjeband.
Vilken temperatur ska jag använda för att smälta non-woven interlining?
Standard smältbara nonwoven-mellanfoder av polyester och polyamid smälter väl vid 140–160°C med en uppehållstid på 12–18 sekunder och ett tryck på 2–4 bar. Bekräfta alltid de rekommenderade inställningarna på leverantörens datablad och testa med ditt faktiska skaltyg, eftersom ytfärger, ytbehandlingar och fukthalt påverkar bindningsbildningen.
Varför syns det mellanliggande mönstret på tygets framsida?
Visning sker när mellanfodrets vikt är för hög för skaltyget, när den vidhäftande beläggningen är för tung eller när smälttemperaturen är över det rekommenderade intervallet och limmet smälter genom porerna. Byt till ett mellanfoder med lägre gsm eller en finare prickbeläggning och minska smälttemperaturen i steg om 5°C tills märket försvinner under en ljuslåda.
Hur beräknar jag rätt mellanfodervikt för ett plagg?
Börja med skaltygets vikt i gsm. För en mjuk, flytande drapering, välj ett mellanfoder i intervallet 30–60 procent av skaltyget gsm. För områden som behöver bestämd struktur, såsom kragar, muddar och midjeband, välj 70–100 procent. Bekräfta sedan genom att smälta ett prov och utvärdera handkänsla och utseende mot din godkända standard.
Klarar non-woven interlining upprepad tvätt och kemtvätt?
När limklassen är anpassad till vårdprocessen, ja. Polyamid (PA) lim är standarden för vattentvätt; polyester (PES) lim motstår kemtvättlösningsmedel. Mellanfodret måste också vara förkrympt till en nivå som är kompatibel med skaltyget. Fråga din leverantör om krympvärden och kör ett tvätttest på ett smält prov innan bulkproduktion.